
稼働監視システム(設備監視システム)とは?工場の稼働監視に必要な仕組みと導入のポイント
更新日:

生産現場で「そろそろ稼働監視システム(設備監視システム)を入れたい」と考えても、対象がセンサからPLC、クラウド、AIまで幅広く、何から手をつければよいか判断に迷うことがあります。
実際には、稼働監視と設備監視は技術要素が多岐にわたるうえ、既設のPLCや紙の点検記録が混在する現場も少なくありません。理想形をいきなり目指すと、かえって導入が止まりやすくなります。
この記事では、工場の稼働監視システム(設備監視システム)の全体像を、技術スタックから機能要件、導入プロセス、ROIの考え方、主要ベンダーの特徴まで整理し、段階的に導入を進めるための考え方を解説します。
CMで見る、MONiPLATのCBMオプション「ZeroVisit」
センサで設備の状態を遠隔監視し、巡回点検の工数を削減するサービスです
工場の稼働監視システム(設備監視システム)とは
稼働監視は、設備やラインが動いているか止まっているか、何をどれだけ作っているかを把握する領域です。生産性やOEE(設備総合効率)に直結します。
一方、設備監視は、振動・温度・電流・流量・圧力・回転数などの状態量から劣化や故障の兆候を把握する領域で、保全や異常予防に直結します。両者は役割が異なりますが、実務では分離せず統合運用したほうが効果は大きくなります。
工場の稼働監視システム(設備監視システム)の成熟度は、おおむね4段階で捉えると整理しやすくなります。
- 第1段階:状態の見える化
- 第2段階:履歴蓄積とレポート化
- 第3段階:異常検知・アラーム最適化
- 第4段階:予知保全・OEE改善・エネルギー最適化・デジタルツイン連携
つまり、稼働監視システムは、最終的には「止まった理由を見る」仕組みから、「止まる前に打つ」「品質を崩す前に補正する」「現場改善を再現可能にする」仕組みへと進化していきます。
日本の工場では、既設設備が長く使われ、PLCの世代が混在し、紙やExcel、現場の勘が一部残っているケースが多く見られます。そのため、理想設計を最初からフルスケールで狙うより、既設のPLCやヒストリアン、既存のメンテナンス記録、後付けセンサを組み合わせて、価値が出る監視対象から始めるほうが成功確率は高くなります。
既存データだけで開始できるケースや、レガシー設備へ後付けセンサを適用してスケールした事例もあり、コストをかけずに始められる対策から段階的にデジタル化を進める考え方が重要です。
稼働監視を支える技術スタックとデータ基盤
センサとPLC/RTUが一次データの起点になる
稼働監視システムの最下層を構成するのがセンサです。振動センサは軸受や回転機器の異常兆候把握、温度センサはモータ・盤内・ヒータ・ベアリング・流体ラインの熱異常把握、電流センサは負荷変動やモータ劣化、流量センサはユーティリティや冷却・薬液・エア系の異常把握に使われます。
三相誘導モータの状態定量化や盤内温度の遠隔継続監視に対応した状態監視機器も製品化されており、振動・温度・電流が予知保全の中核信号であることは製品構成そのものからも読み取れます。
多くの製造業がPdM(予知保全)を可能にするデータとして、電流・振動・温度を重要データ点として収集しているという調査結果もあります。
センサの次に位置するのがPLC(産業用コンピュータ)とRTU(遠隔監視制御装置)です。PLCは、工場設備・機械・ロボットの入力を読み、ロジック処理し、出力を制御する産業用コンピュータで、現場における制御の中心です。
RTUは遠隔設備や分散設備の監視制御で使われることが多く、プロセスプラントから遠隔地までの運用最適化を支えるコントローラという位置付けです。稼働監視システムにおいて、PLC/RTUは単なるデータ発生源ではなく、アラーム・状態遷移・稼働時間・インターロック情報の一次ソースになります。
エッジ層がOTデータを意味づけして送り出す
センサとPLC/RTUの上位に置かれるのが、エッジデバイスとゲートウェイです。エッジ層の役割は大きく4つあります。
- PLCやセンサから多様なプロトコルでデータを収集すること
- 現場近傍で前処理・フィルタリング・集計・一時保存を行うこと
- ネットワーク断時のバッファとして機能すること
- 必要に応じて近リアルタイム分析や簡易な異常判定を行うこと
工場現場でのデータとソフトウェア管理を効率化するオープンなエッジコンピューティング基盤も実用化されており、エッジコンピューティングは、データ源の近くで処理を行うことでレイテンシと帯域使用量を減らせる、即時応答が必要な産業環境に適した仕組みです。
通信プロトコルは用途で使い分ける
通信プロトコルは、稼働監視システムの相互運用性を左右する重要な要素です。OPC UAはIEC 62541として標準化された、プラットフォーム非依存の相互運用標準で、リアルタイムデータ、アラームとイベント、履歴データアクセスなどを包含します。
Part 14ではPubSubとMQTT連携も定義されており、LAN/WANやクラウド連携まで視野に入ります。Modbusは、OSI第7層のアプリケーション層メッセージングプロトコルで、シンプルさと普及度の高さからレガシー統合に強みがあります。
EtherNet/IPは産業用のEthernet規格で、CIP Securityによりセキュリティ強化が進んでいます。MQTTは軽量なpublish/subscribeプロトコルで、コードフットプリントが小さく低帯域・不安定回線にも適しますが、メッセージ転送自体に主眼を置いた仕様のため、適切なセキュリティ機能は実装側で補う必要があります。
実務上は、現場内の意味づけと相互運用にはOPC UA、軽量な転送とイベント配信にはMQTT、レガシー接続にはModbus、既存PLC資産との統合にはEtherNet/IPや各社専用ドライバという使い分けが現実的です。
ヒストリアン・時系列データベース・データレイクの二層構成
データ蓄積層は、用途別に分けて考えるべきです。ヒストリアンは、高頻度の運転データ、アラーム、イベント、工程履歴の長期保存に適しており、プロセス・アラーム・イベント履歴の高忠実度保存を中核価値とする製品が代表例です。
時系列データベース(TSDB)は、高書き込み・高速クエリ・柔軟な集計・アラート・近リアルタイム分析に向いており、時系列データに特化して設計されています。
データレイクは、構造化・非構造化を問わず生データを大規模に保管できる仕組みで、構造化・非構造化の両方を単一の集中リポジトリに保存します。
したがって、監視基盤では、ホットパスにヒストリアンまたはTSDB、コールドパスにデータレイクを置く二層構成が、OTの監査性とIT/AIの分析柔軟性を両立しやすく、最も運用しやすい構成といえます。
ダッシュボードとアラートは「動くための画面」を目指す
ダッシュボード、アラート、可視化は、見た目の問題ではなく意思決定速度の問題です。分散サーバやマルチユーザー環境の監視制御に対応し、ラインやプロセスを横断した可視化を提供する製品や、Webブラウザ経由でグラフィック、トレンド、アラーム画面へ安全にアクセスできる製品もあり、リモート判断の起点になります。
可視化の設計では、設備一覧画面よりも、状態の優先度や異常の履歴、影響ライン、推奨アクションといった、MTBF/MTTRやOEEに紐づく情報が重要です。監視画面は「見るための画面」ではなく「動くための画面」であるべきです。
アーキテクチャ設計の考え方(オンプレミス・クラウド・ハイブリッド+エッジ)
オンプレミスとクラウドは得意分野が異なる
アーキテクチャの選択肢は、オンプレミス、クラウド、ハイブリッド、エッジコンピューティングに大別できます。結論から言えば、一般的な製造業ではハイブリッド+エッジが最もバランスの良い構成です。具体的には、以下のような役割分担が推奨されます。
- オンプレミス・エッジ側:制御や安全に近い処理、設備停止判定、短周期アラーム、ローカルHMI(現場の操作・監視画面)
- クラウド側:マルチサイト比較、横断分析、データレイク、経営ダッシュボード
エッジ側に高可用なデータサービスを持つ産業IoTのリファレンス構成や、産業機器データの大規模収集・保存・整理・モニタリング、リアルタイムデータと過去データの統合ビューを提供するクラウドサービスも実用化されており、現場・エッジ・ITシステムの三層構成でリアルタイム可視化を整理する考え方も普及しています。
オンプレミス中心構成の利点は、低レイテンシ、ネットワーク断への強さ、既設SCADA(監視制御システム)との親和性、データ所在統制のしやすさです。
一方で、複数工場の統合、外部サービス連携、AI検証、継続的アップデートは重くなりがちです。
クラウド中心構成は、多拠点統合、標準API、ストレージの弾力性、AI/BI(ビジネスインテリジェンス)接続では強みを発揮しますが、現場制御の決定ループをクラウドに依存させると、レイテンシ、回線断、責任分界、セーフティの設計が難しくなります。
OTは可用性・安全・信頼性の要求が高いため、技術的に可能であっても、制御ループをクラウドへ直接延伸する設計には慎重さが求められます。
エッジは「意味づけされたデータ」を安定供給する層
エッジは、単にクラウドの手前にある中継器ではありません。エッジの本当の価値は、現場で意味づけされたデータを安定供給することにあります。エッジに置くべき処理としては、以下のようなものが挙げられます。
- OPC UAサーバからのタグ読み取り、MQTTブローカーへの変換
- 状態コードの正規化、異常ルールのローカル適用
- 数分から数時間のストア&フォワード、ローカルダッシュボード
- 場合によっては軽量な機械学習推論
OPC UA資産からデータを取得し、エッジ上のMQTTブローカーやクラウドへ流す機能も標準化されつつあり、OTデータを意味を保ったまま運ぶという考え方は、現在の実装トレンドと整合しています。
制御に近いほど現場へ、分析に近いほどクラウドへ
推奨設計を一文で言えば、制御に近いほど現場へ、分析に近いほどクラウドへ、意味づけはできるだけ早い層で、保全に効く粒度で保持するという考え方です。
具体的には、設備状態とイベントは秒から分単位でTSDBまたはヒストリアンへ入れ、月単位・年単位の生データや画像、保全記録、品質記録などはデータレイクに蓄積します。
さらに、設備マスタやライン階層、部品表、故障コードといった保全履歴をデータモデルで紐付けない限り、AIやOEEは表面的なダッシュボードにとどまってしまいます。アセットモデルと階層が重視されるのは、このモデリングが監視の成否を左右するためです。
デジタルツインは監視データを閉ループ化する仕組み
デジタルツインは、この上位概念として実装するのが適切です。
製造デジタルツインの標準化議論ではISO 23247が中心に置かれ、要求定義、データ管理、モデル妥当性、活用場面が整理されています。
現実世界の人とロボットの協調作業を仮想空間へ反映し、安全状態や負荷を解析して生産性を向上させた実証事例も報告されています。
したがって、デジタルツインは「3Dで工場を描くこと」ではなく、「監視データ・履歴・モデル・シミュレーション・改善判断を閉ループ化すること」と理解すべきです。
稼働監視システムが弱い状態で先にデジタルツインへ進むと、見栄えのよい3D監視室で終わりがちです。
点検・保全の現場を変えるMONiPLAT(モニプラット)という選択肢
工場の稼働監視・設備監視システムを選ぶときには、機能面だけでなく、セキュリティや監査ログへの対応、コストとROIの見通し、業種別の導入実績など、複数の観点を横断的に確認する必要があります。
MONiPLATは、このうち特に「点検・報告・承認・状態可視化・異常通知・巡回削減・保全運用の一元化」という現場業務の領域を、TBM(時間基準保全)とCBM(状態基準保全)を同一プラットフォーム上で扱うことでカバーしています。
工場向けの点検・保全システムには、大きく分けて、紙帳票やフォームのデジタル化に重心を置く帳票・フォーム起点型、点検手順や作業プロセスの設計・標準化に強いノーコード構築型、資産管理・保全戦略まで広くカバーするCMMS・EAM寄り型といった型があります。
MONiPLATは、スマホアプリでの点検入力やQRコードによる設備特定など、現場での使いやすさを重視した点検アプリとしての性格を持ちながら、ZeroVisit(ゼロビジット)やVALVESTA(バルベスタ)といったセンサ監視ソリューションでCBMへ拡張できる点に特徴があります。TBMとCBMを別系統のツールで運用するのではなく、同じ画面・同じ報告書運用の上に載せられることが、MONiPLATの立ち位置を特徴づけています。
一方で、正直にお伝えしておきたい点もあります。MONiPLATは、SCADAやDCSのような遠隔制御を中心に据えた制御監視基盤ではなく、点検・報告・承認・状態可視化を中心とした製品です。遠隔制御そのものが主目的の案件では、別系統の検討が必要になります。
また、ERPやMES、BIツールなどとの深いシステム連携を想定する場合、外部公開のAPI仕様やWebhookの詳細は公開情報だけでは判断しにくいため、商談の際に個別に確認することをおすすめします。
ここからは、MONiPLATが実際にどのような機能を持ち、どのような現場で活用されているのかを詳しくご紹介します。
MONiPLATとは

MONiPLATは、当社株式会社バルカーが提供する設備点検プラットフォームです。「アプリでカンタン設備点検」「状態監視CBMも定期保全TBMもひとつのプラットフォームで一元管理」をコンセプトに、2023年4月にローンチしました。ローンチから1年で500社の導入を達成し、その後も拡大を続け、2025年9月に1,500社、同年11月には2,000社を突破しています。
MONiPLATが扱う領域は、稼働監視・設備監視・保全管理という3つの視点を横断しています。稼働監視は設備が動いているか止まっているかという運転・生産寄りの把握であり、設備監視は温度・振動・圧力・流量・電流・電力・CO₂・液面・液漏れなどの状態量を継続観測して異常や劣化の兆候を捉える領域です。
保全管理は、これらの情報をもとに点検計画・報告・承認・履歴・是正・保全戦略へ落とし込む業務の仕組みです。MONiPLATは、TBMとCBMを一元化することで、この3つの領域を1つの基盤でつなげています。
導入の目的は、現場の問題をKPIに接続することにあります。MONiPLATが現場に提供するKPIは、大きく3つの階層に分けて考えられます。
表1 階層別の主なKPI
| 階層 | 主なKPI |
|---|---|
| 現場層 | 点検漏れ率、記録にかかる時間、異常への一次対応時間 |
| 保全部門層 | 未報告件数、承認のリードタイム、計画外停止時間、MTBF(平均故障間隔)、MTTR(平均修復時間) |
| 経営層 | OEE(設備総合効率)、ロス時間、保全関連コスト、品質ロス |
MONiPLATのダッシュボードは、予定件数・実施件数・未報告件数を可視化し、承認や通知を自動化し、点検履歴をCSVで取り出せる構成になっており、現場層のKPIから経営層のKPIまでを段階的に整備しやすい設計です。
たとえば、現場担当者は日々の点検実施状況と直近の異常を、保全部門は未報告件数や承認待ちの案件を、管理職はOEEや停止ロス、点検遵守率といった指標を、それぞれの立場に合わせて確認できます。
技術的には、稼働監視・設備監視システムは、以下の四層で理解すると整理しやすくなります。
表2 稼働監視・設備監視システムの四層構造
| 階層 | 役割 |
|---|---|
| 現場層 | センサやPLCが信号を持つ層 |
| 接続層 | ゲートウェイや産業ネットワークが情報を収集する層 |
| 処理層 | エッジやクラウドがデータを整形・蓄積する層 |
| 活用層 | ダッシュボードやアラート、報告、保全業務フローにつながる層 |
MONiPLATは、TBM側のスマホ・タブレットによる点検入力と、CBM側のセンサ・既設計装からのデータを、いずれもクラウド上の同じ基盤に集約し、ダッシュボード表示やアラート通知、報告書・承認・CSV出力という活用層まで一気通貫でつなげています。
MONiPLATの得意分野は、点検・報告・承認・状態可視化・異常通知・巡回削減・保全運用の一元化です。フルスケールの遠隔制御基盤ではなく、現場の保全業務に直接刺さる運用設計を核にしている点が、MONiPLATらしさといえます。
MONiPLATが解決を目指しているのは、設備点検の現場に紙の点検票を持って行き、その場で記入し、Excelに打ち直して出力し、上長の押印を得てバインダーで保管するという、多くの工場で今なお残るアナログ運用です。
人手不足が進むなかで、広い工場内を人が歩いて点検し、紙に記録し、後から転記・承認するやり方そのものが持続しにくくなっているという課題意識が、MONiPLATの土台にあります。
今後の展望としては、記録ツールとしての役割にとどまらず、点検・センサ監視・承認・分析・改善が一つの循環になる監視プラットフォームへと進化を続けていく方向です。
ZeroVisitが対象とする温度・湿度・照度・CO₂・電力といった項目は、保全だけでなく省エネや品質の安定化にもつながる情報であり、MONiPLATは保全KPIとエネルギー関連の指標を結びつける基盤としても発展させていきます。
MONiPLATでできること
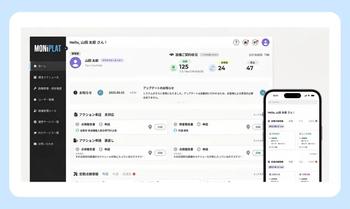
TBM(定期保全)でできること
MONiPLATのTBM機能は、現場の運用をそのままデジタル化できるよう設計されています。
- ダッシュボードで点検の予定件数・実施件数・未報告件数を一覧管理
- 設備ごとに担当点検者を設定し、前日または当日の任意時刻に事前通知メールを自動送信
- 承認者・点検者の階層設定やドメイン制限付き招待に対応した無制限のユーザー招待
- 設備詳細ページからQRコードをワンクリック出力し、現場での誤入力を防ぎながら設備画面へ直接遷移
既存の紙帳票やExcel運用からの移行もしやすい仕組みを備えています。点検項目や点検ルールはCSVインポートで登録でき、既存の点検報告書を活かしながら初期設定の手間を大幅に減らせます。
点検履歴はCSVエクスポートに対応しており、Excelでの加工や分析にも使えます。点検ルールごとにPDFのマニュアルや作業指示書を紐づけられるマニュアル閲覧機能もあり、点検中にその場で確認できます。
このほか、前回入力値の表示、一時保存、点検時間の自動記録、生体認証ログイン、臨時点検への対応など、現場運用を止めない細部まで作り込まれています。
可視化についても、見るべき情報を役割ごとに変えることを重視しています。現場担当者には「今やるべき点検」と「直近の異常」、保全部門には「未報告件数」「異常設備の優先順位」「承認待ち」、管理職には「OEE」「停止ロス」「点検遵守率」「改善効果」というように、立場によって必要な情報は異なります。
MONiPLATのダッシュボード機能は、予定件数・実施件数・未報告件数などの進捗を一目で見せる設計になっており、こうした役割別の情報ニーズに応えられます。
CBM(状態基準保全)でできること
MONiPLATは、TBMだけでなく、センサによる状態監視を組み合わせたCBMソリューションも展開しています。
ZeroVisitは、センサ情報をIoT連携し、点検報告書へ自動転記することで、巡回点検工数の大幅な削減と危険箇所への点検ゼロを目指す機能です。
現場に行かなくてもセンサ情報をMONiPLAT上で確認でき、自動グラフ化、異常値のメール通知、点検報告書への自動転記に対応しています。「注意」「警告」といった多段階アラートで設備の健全性を監視し、突然のライン停止を防ぎながら、計画的なメンテナンスを実現します。
ZeroVisitは、既設のセンサや計装を活かした後付けにも配慮した設計です。ゲートウェイにはアットマークテクノ製armadillo G3Lを採用し、マイクロSIMに対応します。無線センサネットワーク「ミスター省エネ」は、温度・湿度・照度・CO₂・人感・電力量・パルスピック・電流を扱い、920MHz帯のARIB STD-T108を用います。
既設センサを活用するリモートI/O WMBシリーズは、RS-485準拠でModbus RTUに対応しており、完全新設だけでなく、既設設備を活かした段階的な導入にも対応できます。
このほか、VALVESTAは、産業機械向けのシール・油圧系の寿命予測用途に向けたCBMソリューションとして、ラインナップに加わっています。
接続の設計思想としては、既設のPLCや計装がある場合はそのデータを活かし、新規にセンサを付ける場合は用途に応じた通信方式を選ぶという考え方を採っています。
RS-485準拠でModbus RTUに対応したリモートI/Oは、既設設備を活かしながら段階的にデータ収集を始めやすく、LTEや920MHz帯の無線センサネットワークは、配線が難しい場所や新設のセンサに向いています。
工場の稼働監視・設備監視では、OPC UAやMQTT、Modbusといった産業用プロトコルが一般的に使われますが、MONiPLATはこうした多様な接続方式を前提に、既設環境と新設センサの両方に対応できるよう設計されています。
TBMとCBMを組み合わせる価値は、両者が別々のツールに分かれないことにあります。一般的な設備監視システムでは、センサデータは見えても報告書や承認フローは別系統になっていたり、逆に点検アプリはあってもセンサ連携が弱かったりする分断が起きがちです。
MONiPLATは、TBMという記録基盤の上にCBMという状態監視を重ねることで、この分断を埋めようとしています。ZeroVisitの投入によって、MONiPLATの役割は単なる記録ツールから、点検・センサ監視・承認・分析・改善が一つの循環になる監視プラットフォームへと進化してきました。
MONiPLATが選ばれる理由
工場の稼働監視・設備監視/点検システムには、点検DX寄りの製品、資産管理(EAM・APM)寄りの製品、OT統合・データ可視化寄りの製品など、さまざまなタイプがあります。
MONiPLATが選ばれる理由は、大きく4点に整理できます。
- 20設備まで無料という導入障壁の低さ
多くの製品が「要問い合わせ」から始まるなか、MONiPLATはまず無料枠で試し、現場に合うかどうかを確かめてから拡張を判断できます。 - 点検票・通知・承認・履歴・QRコード・CSVといった日常運用に必要な機能が、最初からひとそろい揃っていること
個別に機能を組み合わせる手間をかけずに、点検業務のデジタル化にすぐ着手できます。 - ZeroVisitやVALVESTAを通じて、TBMからCBMへ自然に拡張できること
まずは紙の点検をなくすことから始め、必要な設備が出てきた段階でセンサ監視を追加していく、という段階的な進め方ができます。 - 料金プランを公開していること
多くの類似製品が個別見積もりから始まるなか、MONiPLATはTBM・ZeroVisitともに公開価格があるため、社内での検討や稟議を進めやすくなっています。
ただし、これらの強みは万能性を意味するものではありません。SCADA相当の大規模な監視制御や、全社的な資産管理基盤、ERPとの深い双方向連携を必要とする要件であれば、MONiPLAT単体で完結しない場合もあります。
逆に、「まず紙の点検をなくしたい」「監査に耐える記録を残したい」「巡回の負荷を減らしたい」「現場で実際に使われることを最優先したい」「センサ監視も少しずつ取り入れたい」という要件であれば、MONiPLATは有力な選択肢になります。製品選定では、機能の多さそのものよりも、導入後の最初の半年で現場に定着するかどうかを重視することをおすすめします。
導入効果・導入事例
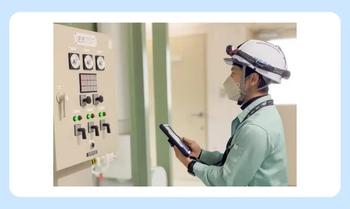
MONiPLATの導入事例は、製造業だけでなく、運輸、上下水道、教育施設、病院・介護、農業など幅広い業種に広がっています。効果として繰り返し挙がるのは、紙運用からの脱却、リアルタイム共有、点検漏れ防止、承認の迅速化、点検の一元管理です。
事例を横断すると、MONiPLATがもたらす効果は大きく4つに整理できます。
- 紙・FAX・PDF・Excelへの再入力といった二重三重の事務作業が減ること
- 点検の実施有無と異常情報がリアルタイムに共有され、応答速度が上がること
- 承認や報告がその日のうちに進みやすくなり、証跡の追跡性が高まること
- 運転・品質・安全の問題が「気づいた人だけが知っている情報」ではなくなること
導入企業の声を一部ご紹介します。金額換算が一律に並んでいるわけではなく、工数、立ち上げ速度、記録精度、共有スピード、安全・品質面の改善が中心になっている点も、現場のDXを目的としたMONiPLATらしい特徴です。
表3 MONiPLATの導入事例
| 企業 | 業種・規模 | 導入前の課題 | 導入後の効果 |
|---|---|---|---|
| 株式会社林田産業 | 廃棄物収集運搬・公共下水道処理施設維持管理、50〜99名 | 紙中心の点検、承認と提出書類の処理負荷 | 設備点検の一元管理と承認フローの迅速化により、1日約1.5時間の工数削減を実現しています |
| イソライト工業株式会社 | 窯業メーカー | 紙管理によるPDF化の事務負担やリアルタイム性の不足が課題 | 300超の代行入力を活用し、DX展開の立ち上げをスムーズに進めました |
| 株式会社デジック | 窯業・土石製品製造業、1〜49名 | 紙の点検・保管、点検スケジュールの未整備 | 初期費用無料・20設備まで無料という導入のしやすさが後押しとなりました |
| 影山工業株式会社 | 工業用パッキン・ガスケット加工等、1〜49名 | 社用車と生産設備の点検を紙・Excel・FAXで運用し、共有のタイムラグや入力ミスが発生 | ノーコードツールと比較して設定の手間が小さく、工数削減とリアルタイム共有を実現しています |
| 住商メタルワン鋼管株式会社 | 鋼管・継手・バルブ・配管機材、816名 | 過積載チェックの紙管理による記録漏れ、承認遅れ、法令違反リスク | 承認までの時間短縮と確認作業のスムーズ化を実現しています |
イソライト工業株式会社の事例では、操作しやすさとリアルタイム共有が現場に自然と定着した理由として挙げられています。
株式会社デジックの事例では、スケジュールに合わせたメール通知によって社員の意識が変わったことが語られています。定着の鍵は画面の使いやすさだけでなく、現場が「自分の仕事が楽になった」と実感できるかどうかにあります。
CBMの文脈では、ZeroVisitの効果はさらに一段踏み込みます。センサ情報と点検報告書の自動連携によって巡回点検工数を大幅に削減し、危険箇所での点検を減らして予防保全への移行を後押しします。
食品工場での活用例では、温湿度・差圧の自動記録、逸脱アラート、監査対応の迅速化が挙げられており、人が見て回る保全から、センサで兆候をとらえ人は判断と改善に集中する保全への転換を後押ししています。
料金プラン
MONiPLATは、料金体系を公開しており、導入検討の初期段階から費用感を把握できます。
TBMは、設備数に応じた月額課金制です。
表4 対象設備数別の月額利用料
| 対象設備数 | 月額利用料(税別) |
|---|---|
| 20設備まで | 0円 |
| 50設備まで | 15,000円 |
| 100設備まで | 30,000円 |
| 150設備まで | 45,000円 |
| 200設備まで | 60,000円 |
| 250設備まで | 75,000円 |
| 300設備まで | 90,000円 |
| 350設備まで | 105,000円 |
| 上限なし | 150,000円 |
20設備までは無料でご利用いただけるため、まずはスモールスタートで使用感をお確かめいただけます。加えて、1〜3設備向けのお試しプランや、21〜50設備までの初期設備登録の無料代行サポートもご用意しています。
たとえば、50設備の定期点検を紙運用から移行する場合、ソフト利用料の公開価格は月額15,000円が目安になります。ただし、これには現場端末やQRコード・バーコードラベルの印刷、既存帳票の整備、教育工数、社内ルール整備といった内部コストは含まれません。
CBMのZeroVisitは、初期費用が最小構成例で20万円から、月額利用料は1センサあたり1,500円です。SIMを利用する場合は別途通信費がかかります。TBMの設備数課金とCBMのセンサ課金は別立てのため、総額は対象のTBM設備数、CBMのセンサ数、通信費、現地工事の有無によって決まります。VALVESTAの料金は、対象設備や用途に応じて個別にご相談いただく形になります。
この料金設計からもわかるとおり、MONiPLATはTBMを極めて軽く始め、CBMは設備ごとに段階的に増やしていく構成が合理的です。最初から大規模なセンサ投資をする必要はなく、紙運用からの脱却をTBMでまず実現し、必要な設備からCBMを追加していくという進め方ができます。
導入を成功させるためのポイント
MONiPLATを現場に定着させるうえで重要なのは、画面の見た目やAIの有無ではなく、点検ルールや承認ルート、帳票の粒度、通知先といった運用の細部をどう設計するかです。
CSVインポートやQRコード、マニュアル閲覧機能、メール通知を用意しているのは、こうした運用の基本動作を現場に馴染ませるためです。まず運用の標準を決め、その標準をシステムに載せるという考え方が、定着の近道になります。
通知の設計も、多ければよいというものではありません。設備ごとの担当者設定、通知時刻設定、メール通知者設定、ドメイン制限付き招待を組み合わせることで、通知の粗密を柔軟に設計できます。「誰に」「何を」「いつ」「どの条件で」通知するかを、設備のランクに応じて決めておくことが、通知疲れを防ぐポイントです。
CBMによるセンサ監視を始める際も、最初から全量のデータを集める必要はありません。ZeroVisitは温湿度やCO₂、電力、流量など多様なセンサに対応していますが、まずは「異常が起きると困る設備」「人が見に行くコストが高い設備」から始めるのが現実的です。
食品工場であれば温湿度・差圧、回転機器であれば振動、ユーティリティであれば電力・流量というように、業種や設備特性に応じた優先順位づけが効果的です。
点検結果の自動グラフ化や時系列管理、ダッシュボード、CSVエクスポートは、日次・週次・月次で見るべき指標を分けたうえで、現場会議や保全部門会議のアジェンダに組み込んで初めて、改善サイクルとして機能します。データを見えるようにするだけでなく、判断に使われて初めて価値を持つという考え方を、運用設計に反映することをおすすめします。
導入時につまずきやすいポイントも、あらかじめ押さえておくと安心です。
- 設備台帳や点検項目が未整理のまま始めると、システム化の前に情報の質が崩れがちです。CSVインポートや代行登録サポートを使うことで、この初期整備の負荷を軽くできます
- 通知の対象やタイミングが雑だと、現場はすぐに通知疲れを起こします。設備ごとの担当者設定や通知時刻設定で、通知の粗密を絞り込むことが有効です
- 誰が承認し、誰が是正し、どこでクローズするのかが曖昧だと、記録が残っても改善につながりません。承認者・点検者の階層設定を活用することで、責任の所在を明確にできます
- 既設設備との通信条件を甘く見ると、想定より接続の工数が増えることがあります。CBMを検討する際は、PoCの段階で通信条件の検証を先に行うことをおすすめします
- 「紙をやめる」こと自体が目的化すると、KPIや改善活動につながりにくくなります。現場層・保全部門層・経営層それぞれのKPIに接続する運用設計を、最初から意識しておくことが重要です
MONiPLATは、こうしたつまずきを一つずつ小さくしていけるように、CSV移行、QRコードによる誤入力防止、通知設計の柔軟性、専属スタッフによる導入支援を用意しています。